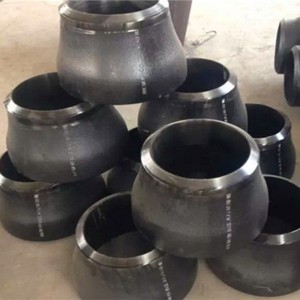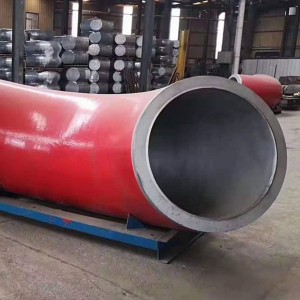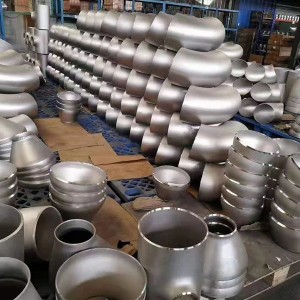


Cubiti Tuborum Chalybis Carbonis Nigri/Chalybis Inoxidabilis Sinsudura
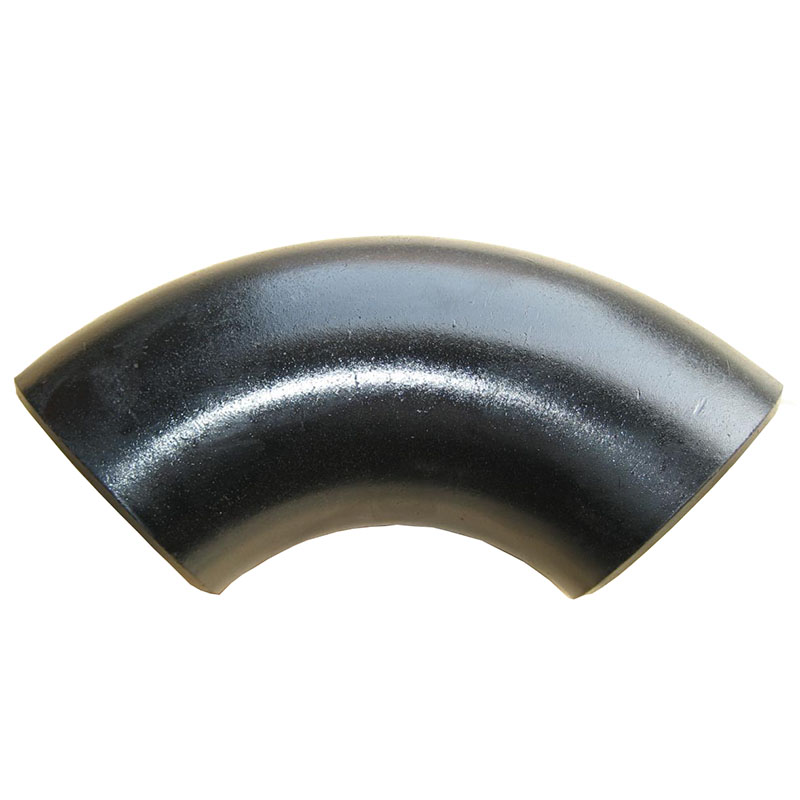


Chalybs Carbonicus: ASTM/ASME A234 WPB, WPC
Mixtura: ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911, 15Mo3 15CrMoV, 35CrMoV
Chalybs Inoxidabilis: ASTM/ASME A403 WP 304-304L-304H-304LN-304N
ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti
ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
Chalybs temperaturae humilis: ASTM/ASME A402 WPL3-WPL 6
Chalybs altae efficaciae: ASTM/ASME A860 WPHY 42-46-52-60-65-70
Chalybs fusus, chalybs mixtus, chalybs inoxidabilis, cuprum, mixtura aluminii, plastica, lixiviatio argonis chromii, PVC, PPR, RFPP (polypropylenum armatum), etc.
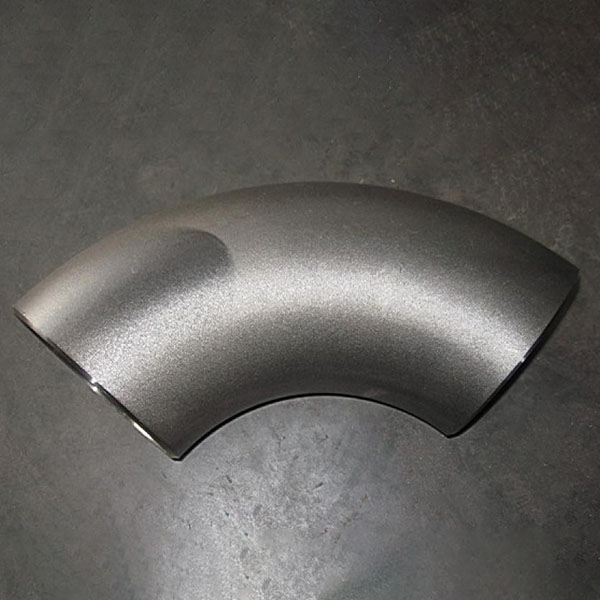
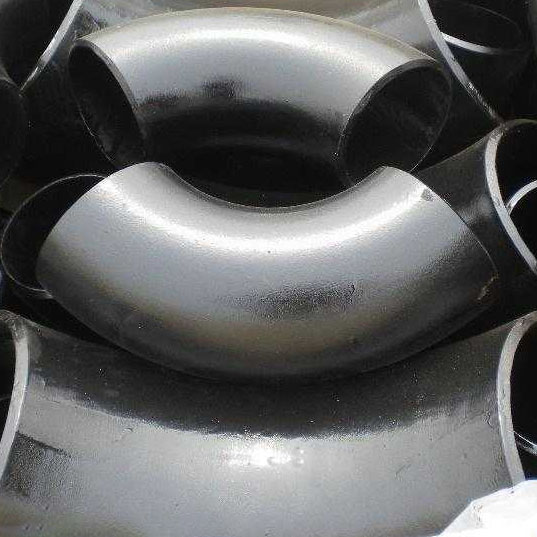
Cubitus inconsutilis: Cubitus est genus iuncturae tuborum ad flexuram tuborum adhibitum. In systemate fistularum, maxima proportio, circiter 80%, in toto iuncturae tuborum adhibita est. Solent variae rationes formationis pro cubitis ex diversis materiis vel crassitudinibus parietum eliguntur. Officinae fabricationis quae vulgo processus formationis cubiti inconsutilis adhibent sunt pressio calida, impressio, extrusio, et cetera.
Formatio impulsiva calida
Processus formationis cubiti impulsionis calidae est usus machinae specialis impulsionis cubiti, formae nuclei, et instrumenti calefactionis, ut moles ligneae in forma positae motu propellantur, dum in motu calefiunt, expanduntur, et flectuntur. Proprietates deformationis cubiti impulsionis calidae innituntur legi deformationis plasticae materiarum metallicarum ante et post volumen diametri moles ligneae. Si diameter moles ligneae adhibitae diametro cubiti minor est, per formam nuclei processus deformationis moles ligneae moderatur, ita ut arcus interior fluxus metalli compressi expansionem et attenuationem aliarum partium compenset, ita ut crassitudo parietis cubiti uniformis obtineatur.
Processus formationis cubiti pressionis calidae speciem pulchram, crassitudinem parietis uniformem et operationem continuam habet, aptam ad productionem massalem, ita methodus principalis formationis chalybis carbonis et cubiti chalybis mixti fit, et etiam in formatione certarum specificationum cubiti chalybis inoxidabilis adhibita.
Methodi calefactionis processus formationis sunt calefactio inductionis mediae frequentiae vel altae frequentiae (circulus calefactionis potest esse multi-volutus vel singularis-volutus), calefactio flammae et calefactio fornacis reflexionis, usus cuiusque methodi calefactionis secundum requisita producti formationis et statum energiae.
Stamping
Cubiti formatio impressio prima in productione massali cubiti sine suturis processus formationis adhibita est. In productione specificationum vulgo adhibitarum, cubitus per methodum pressionis calidae vel alium processum formationis substitutus est, sed in quibusdam specificationibus cubiti, propter productionem parvarum quantitatum, crassitudo parietis nimis crassa vel nimis tenuis erat.
Productum adhuc in usu est cum requisita specialia sunt. Cubiti impressione et formatione utens diametro externo cubiti aequali billettae, prelis in forma directe in formam impressis.
Ante impressionem, tabula in forma inferiore ponitur, nucleus interior et forma extrema in tabulam imponuntur, et forma superior deorsum movetur ut pressionem incipiat, et cubitus formae exterioris coercendo et matricis interioris fulcimento formatur.
Comparatus cum processu pressionis calidae, species formationis impressionis non tam bona est quam prioris; cubiti impressionis in formatione arcus exterioris in statu tensile, nulla alia pars metalli superflui compensat, ita crassitudo parietis arcus exterioris circiter 10% tenuior est. Sed propter proprietates productionis unius partis et sumptum vile, processus cubiti impressionis plerumque in parvis quantitatibus, fabricatione cubiti parietum crassorum adhibetur.
Cubitus impressus in duas species dividitur, imprimendo frigido et imprimendo calido, plerumque secundum naturam materiae et facultatem instrumentorum, ut imprimendo frigido an imprimendo calido eligas.
Processus formationis cubiti per extrusionem frigidam est usus machinae specialis cubiti formantis, qua frusta in formam exteriorem inseritur, formae superior et inferior post formam, sub virga impulsoria, frusta secundum formam interiorem et exteriorem ad motum hiatus reservatur et processus formationis perficitur.
Usus processus extrusionis frigidae, intra et extra formam, cubiti fabricatione pulchrae species, crassitudo parietis uniformis, deviatio parva, ergo pro cubitis chalybis inoxidabilis, praesertim cubitis chalybis inoxidabilis tenuibus parietibus formatis, usus huius processus fabricationis maior est. Hic processus magnam accuratiam formae internae et externae requirit; deviatio crassitudinis parietis massae etiam requisita satis severa est.
Systema soldadurae laminarum
Lamina cum prelo adhibita dimidia parte cubiti formae creandae sunt, deinde duo formae inter se conglutinandae sunt. Talis processus plerumque ad cubitos DN700 vel maiores fabricandos adhibetur.
Aliae rationes formationis
Praeter tres supradictas communes rationes formationis, in formatione cubiti sine suturis, extrusio tabulae ligneae ad formam exteriorem adhibetur, deinde per processum formationis globuli tabulae ligneae. Sed hic processus relative complexus est, operationem difficilem habet, et qualitas formationis non tam bona est quam processus supradictus, ergo minus adhibetur.
Est genus coniunctionis tubulorum, quae in institutione fistularum vulgo adhibetur, ad duos tubos eiusdem vel diversi diametri nominalis coniungendos, ut fistula angulum quendam flexionis facere possit, et pressio nominalis 1-1.6Mpa sit.
Secundum angulos cubiti, tres sunt 45°, 90°, et 180°, frequentissime adhibentur; praeterea, secundum necessitates machinales, etiam 60° et alios angulos insolitos includunt; secundum processum productionis, in cubitos soldadurae, cubitos impressionis, cubitos impulsionis, cubitos fusionis, et cetera dividi possunt.
1.Cum pleraque iuncturae tuborum ad ferruminandum adhibeantur, ut qualitas ferrurae augeatur, extremitates in obliquos vertuntur, angulum certum cum certo margine relinquentes. Haec etiam requisita satis stricta sunt: crassitudo marginis, quanta angulus, et ambitus deviationis specificantur. Qualitas superficiei et proprietates mechanicae fere eaedem sunt ac tubi. Ad commoditatem ferrurae, genus ferri iuncturarum tuborum et tubi connexi idem est.
2.Omnia instrumenta tuborum curationi superficiali subiciuntur, ut superficies interior et exterior oxido ferri per iactum aereum aspergatur, deinde colore anticorrosioni obducatur. Hoc ad necessitates exportationis fit; praeterea, in patriam etiam ad transportationem faciliorem reddendam, ne rubigo et oxidatio oriantur.
3.Ad involucra tuborum parvorum, ut exportationum, requisitum est ut in capsis ligneis, circiter metrum cubicum unum, conficiantur; numerus cubitorum in talibus capsis non potest excedere tonnam. Norma permittit series, id est, magnas series parvorum, sed pondus totum plerumque non potest excedere tonnam. Ut partes magnae "y" in uno involucro sint, ut 24" in uno involucro, necesse est. Alia nota est nota involucri, quae magnitudinem, numerum ferri, numerum partis, notam fabricatoris, etc. indicat.
| Diameter Nominalis | Centrum ad Finem | Centrum ad Centrum | Ad Faciem | |||||||
| Diameter Externus | Cubitus 45° | Cubitus 90° | Cubitus 180° | |||||||
| Apud Bevel | B | A | O | K | ||||||
| DN | NPS | Series A | Series B | LongusRadius | LongusRadius | BrevisRadius | LongusRadius | BrevisRadius | LongusRadius | BrevisRadius |
| 15 | Dimidium | 21.3 | 18 | 16 | 38 | - | 76 | - | 48 | - |
| 20 | Tres quartae partes | 26.9 | 25 | 19 | 38 | - | 76 | - | 51 | - |
| 25 | 1 | 33.7 | 32 | 22 | 38 | 25 | 76 | 51 | 56 | 41 |
| 32 | 1.1/4 | 42.4 | 38 | 25 | 48 | 32 | 95 | 64 | 70 | 52 |
| 40 | 1.1/2 | 48.3 | 45 | 29 | 57 | 38 | 114 | 76 | 83 | 62 |
| 50 | 2 | 60.3 | 57 | 35 | 76 | 51 | CLII | 102 | 106 | 81 |
| 65 | 2.1/2 | 76.1 (73) | 76 | 44 | 95 | 64 | 190 | 127 | 132 | centum |
| 80 | 3 | 88.9 | 89 | 51 | 114 | 76 | 229 | CLII | CLIX | 121 |
| 90 | 3.1/2 | 101.6 | - | 57 | 133 | 89 | 267 | CLXXVIII | CLXXXIV | 140 |
| centum | 4 | 114.3 | 108 | 64 | CLII | 102 | CCCV | 203 | 210 | CLIX |
| 125 | 5 | 139.7 | 133 | 79 | 190 | 127 | 381 | 254 | 262 | 197 |
| CL | 6 | 168.3 | CLIX | 95 | 229 | CLII | 457 | CCCV | CCCXIII | 237 |
| ducenti | 8 | 219.1 | 219 | 127 | CCCV | 203 | DCX | 406 | 414 | CCCXIII |
| 250 | 10 | 273 | 273 | CLIX | 381 | 254 | DCCCLXII | 508 | 518 | 391 |
| trecenti | 12 | 323.9 | 325 | 190 | 457 | CCCV | 914 | DCX | DCXIX | 467 |
| 350 | 14 | 355.6 | 377 | 222 | 533 | 356 | 1067 | DCCXI | DCCXI | 533 |
| quadringenti | 16 | 406.4 | 426 | 254 | DCX | 406 | 1219 | DCCCXIII | DCCCXIII | DCX |
| 450 | 18 | 357.2 | 478 | 286 | DCLXXXVI | 457 | 1372 | 914 | 914 | DCLXXXVI |
| quingenti | 20 | 508 | 529 | 318 | DCCCLXII | 508 | MDXXIV | 1016 | 1016 | DCCCLXII |
| 550 | 22 | 559 | - | 343 | DCCCXXXVIII | 559 | 1676 | 1118 | 1118 | DCCCXXXVIII |
| DC | 24 | DCX | DCXXX | 381 | 914 | DCX | MDCCCXXIX | 1219 | 1219 | 914 |
| DCCL | 26 | DCCLX | - | 406 | 991 | DCCLX | MCMLXXXII | 1320 | - | - |
| DCC | 28 | DCCXI | DCCXX | 438 | 1067 | DCCXI | 2134 | 1422 | - | - |
| DCCCL | 30 | DCCCLXII | - | 470 | 1143 | DCCCLXII | 2286 | MDXXIV | - | - |
| DCCC | 32 | DCCCXIII | DCCCXX | 502 | 1219 | DCCCXIII | 2438 | 1626 | - | - |
| DCCCL | 34 | DCCCLXIV | - | 533 | 1295 | DCCCLXIV | 2590 | MDCCXXVIII | - | - |
| 900 | 36 | 914 | 920 | 565 | 1372 | 914 | 2744 | MDCCCXXVIII | - | - |
| 950 | 38 | 965 | - | DC | 1448 | 965 | 2896 | 1930 | - | - |
| mille | 40 | 1016 | 1020 | DCXXXII | MDXXIV | 1016 | 3048 | 2032 | - | - |
| 1050 | 42 | 1067 | - | DCCLX | 1600 | 1067 | 3200 | 2134 | - | - |
| 1100 | 44 | 1118 | 1120 | DCXCV | 1676 | 1118 | 3352 | 2236 | - | - |
| 1150 | 46 | 1168 | - | DCCXXVII | MDCCLIIII | 1168 | 3506 | 2336 | - | - |
| 1200 | 48 | 1220 | 1220 | 759 | MDCCCXXIX | 1219 | 3658 | 2440 | - | - |